

Stanzriss bei Verpackungen – Definition und Technik
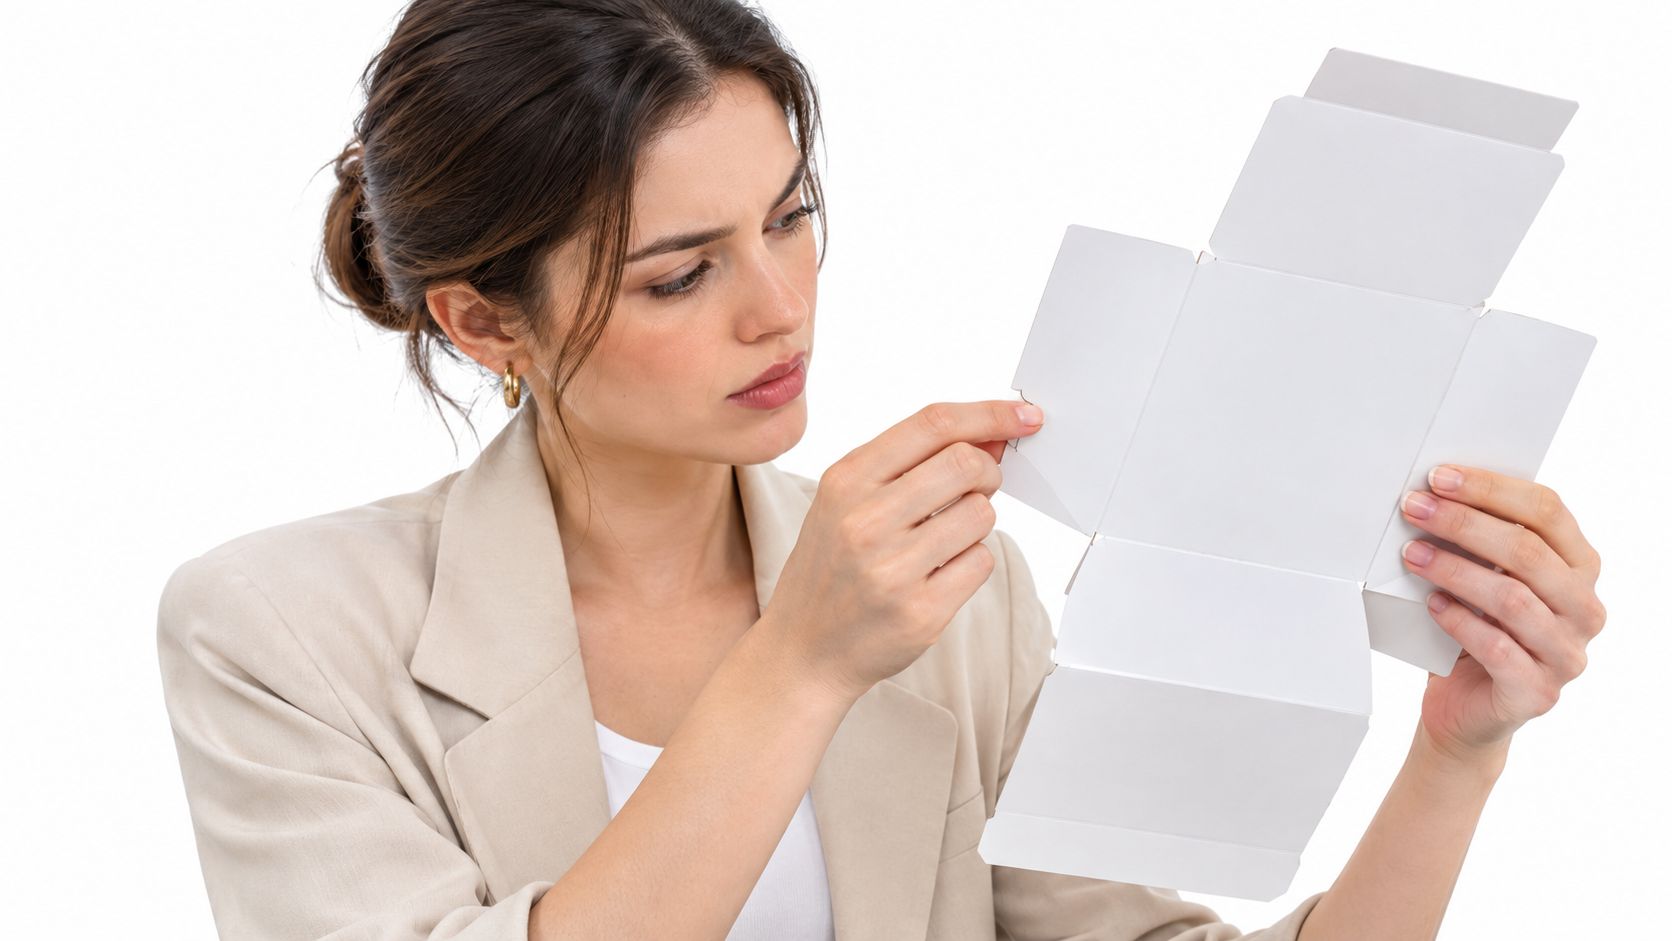
Eine Brand-Managerin hält den frisch gestanzten Prototyp in der Hand, sieht an der Rillnaht einen feinen Riss und weiss sofort, dass nicht das Artwork, sondern die technische Kontur geprüft werden muss.
Inhaltsverzeichnis
- Was ein Stanzriss im Verpackungsbau wirklich leistet
- Die fünf Bestandteile einer druckfertigen Stanzriss-Datei
- Vom Druckbogen zur dreidimensionalen Verpackung
- Anforderungen an Software, Datei und Konstruktion
- Warum Stanzrisse entstehen und wie man sie diagnostiziert
- Stanzriss, Recyclingfähigkeit und die Verordnung ab 2027
- Best Practices und häufige Fehler im FMCG-Alltag
Was ein Stanzriss im Verpackungsbau wirklich leistet
Wenn der Prototyp zuerst spricht
Im Alltag einer Schweizer Marke zeigt sich der Stanzriss selten als Theorie, sondern als Moment der Wahrheit. Eine Schachtel sieht im Layout sauber aus, doch am Prototypen klafft an der Falz ein feiner Schaden, und plötzlich geht es nicht mehr um Farben, sondern um Konstruktion, Material und Prozess.
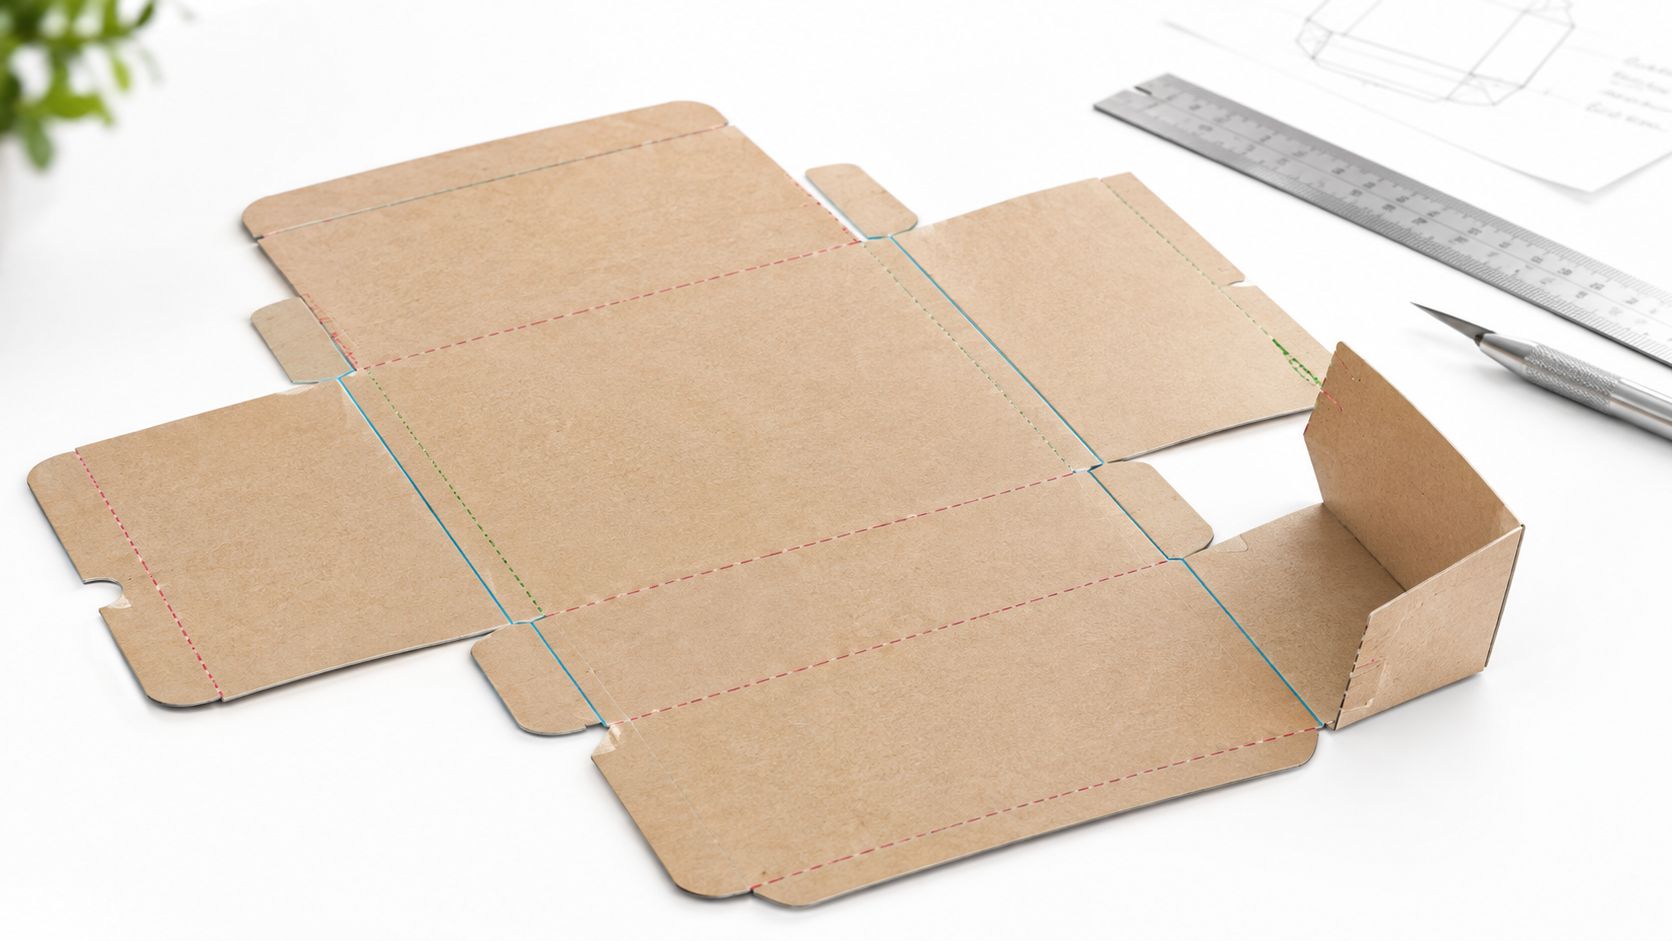
Ein Stanzriss ist in der Schweizer Verpackungspraxis die technische Stanzkontur, nach der Papier, Karton, Wellpappe oder andere Bedruckstoffe geschnitten, gerillt, perforiert und gefalzt werden, und wird üblicherweise als separate Sonderfarbe «Stanze» oder «CAD» in der Druckdatei angelegt. Kohlschein beschreibt die technische Stanzkontur genau so. Damit ist der Stanzriss nicht nur eine Formvorlage, sondern die geometrische Grundlage zwischen Gestaltung, Prototyping und Druckfreigabe.
Praktischer Grundsatz: Das Artwork verkauft die Verpackung, der Stanzriss macht sie überhaupt erst herstellbar.
Design und Konstruktion sind nicht dasselbe
Die sichtbare Gestaltung definiert Markenwirkung, Farben und Informationen. Der Stanzriss definiert Aussenkontur, Faltlogik, Klebeflächen und die spätere dreidimensionale Form. Genau diese Trennung verhindert die häufige Fehlannahme, dass ein sauberer Entwurf automatisch auch eine produktionsreife Schachtel sei.
Für FMCG-Verpackungen in der Schweiz ist der Stanzriss deshalb ein zentraler Meilenstein zwischen Gestaltung, Prototyping und Druckfreigabe. Der Fehler eines unklaren oder falschen Stanzrisses zeigt sich oft erst bei der Stanzerei, beim Falzen oder im Endprodukt, und dann ist die Korrektur teuer und zeitkritisch.
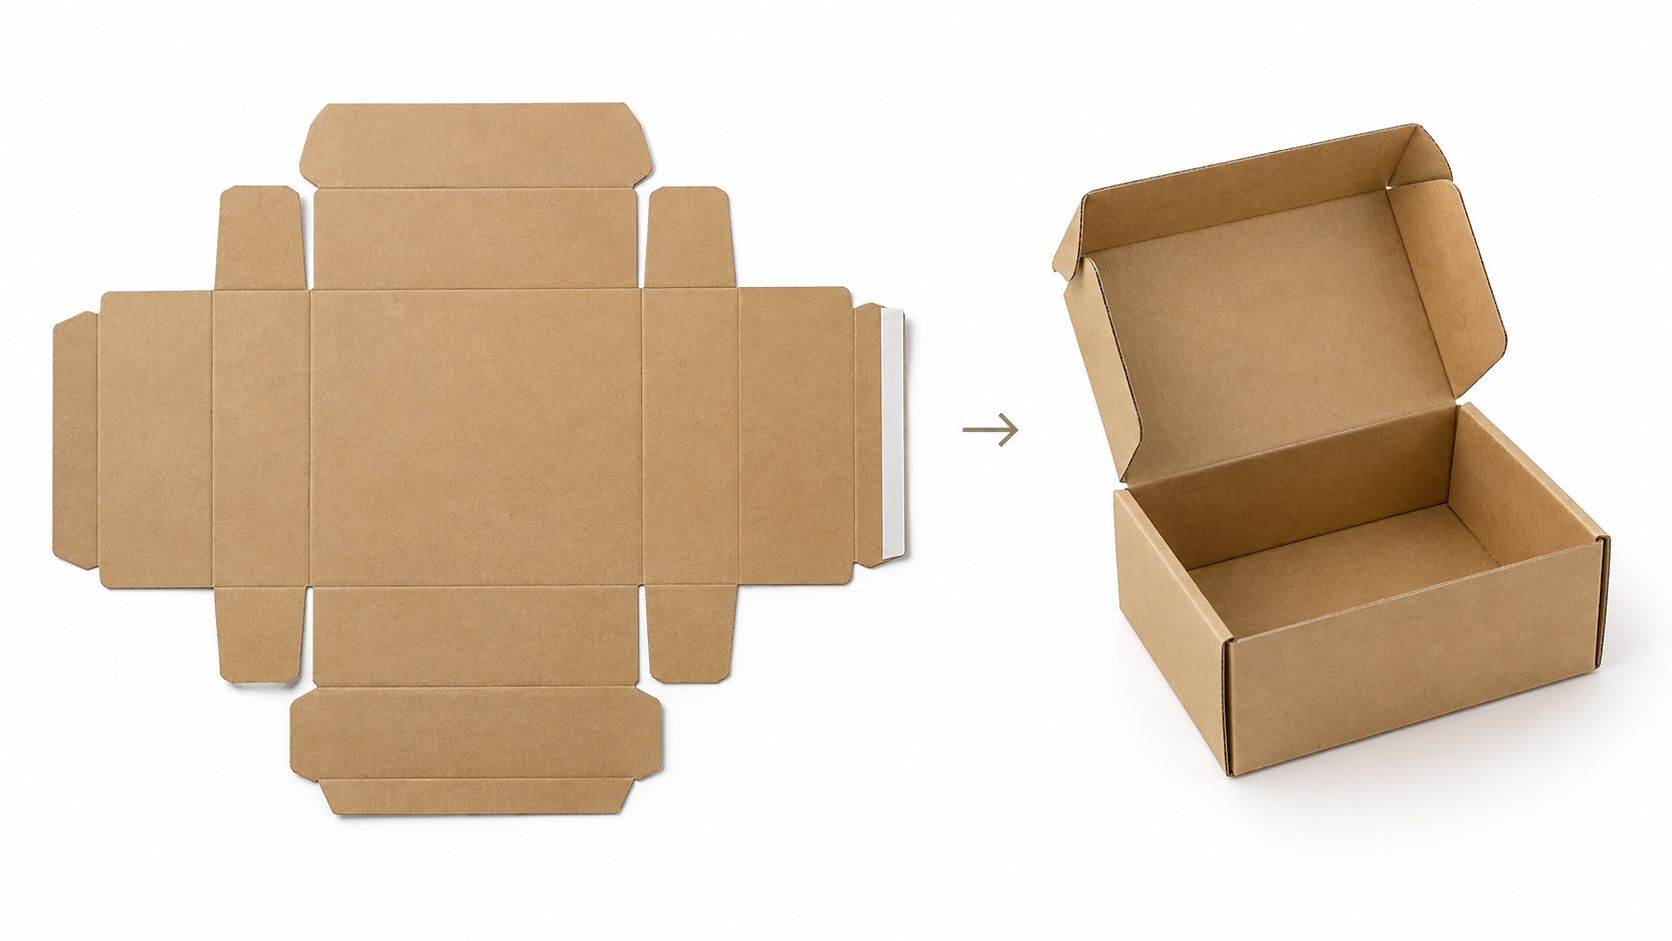
Ein sauber geführter Stanzriss reduziert genau diese Reibung, weil er den Übergang von der visuellen Idee in die Produktionslogik sichtbar macht. Wenn Marke, Grafik und Produktion am selben technischen Bezugspunkt arbeiten, wird aus einer schönen Vorlage eine funktionierende Verpackung.
Die fünf Bestandteile einer druckfertigen Stanzriss-Datei
Schnittkontur
Die Schnittkontur ist die Linie, an der das Material tatsächlich getrennt wird. In der Datei muss sie eindeutig als technische Funktion geführt werden, damit die Produktion nicht mit einer Falz- oder Hilfslinie verwechselt.
Rilllinie
Die Rilllinie gibt die spätere Falzung vor. Sie schwächt das Material kontrolliert an der vorgesehenen Stelle, damit sich der Karton sauber biegt und nicht unkontrolliert bricht.
Perforation
Die Perforation ist die Lösung für kontrolliertes Aufreissen oder Abtrennen. Sie hält das Material bis zum definierten Öffnungspunkt zusammen und wird deshalb oft dort eingesetzt, wo ein späterer Zugriff erwünscht ist.
Klebezonen
Die Klebezonen sind funktionale Flächen, auf denen Klebstoff greifen muss. Sobald dort Farbe, Lack oder eine falsche Markierung liegt, wird die Verklebung unzuverlässig.
Farb- und lackfreie Bereiche
Farb- und lackfreie Bereiche müssen in der Kontur zusätzlich markiert werden, weil sie für Haftung und Verarbeitung entscheidend sind. In technischen Druckdaten werden Schnittkonturen, Rilllinien für Falzungen, Perforationen, Klebezonen sowie Bereiche ohne Farbe oder Lack als getrennte Funktionen geführt. Optipac hält genau diese Trennung fest.
| Funktion | Typische Linienart | Sonderfarbe / Kennzeichnung |
|---|---|---|
| Schnittkontur | Durchgezogene technische Linie | Stanze oder CAD |
| Rilllinie | Gepunktet oder gestrichelt | Separate technische Sonderfarbe |
| Perforation | Unterbrochene Schnittfolge | Eigene Kennzeichnung |
| Klebezonen | Fläche statt Linie | Als Klebefläche markieren |
| Farb- und lackfreie Bereiche | Konturhinweis oder Fläche | Explizit als frei kennzeichnen |
Ein Stanzriss wird erst dann produktionsreif, wenn jede Linie nur eine Aufgabe hat. Sobald Schnitt, Falz und Klebung ineinanderlaufen, steigt das Fehlerrisiko sofort.
Vom Druckbogen zur dreidimensionalen Verpackung
Der Weg von der Fläche in den Raum
Ein Stanzriss übersetzt den flachen Druckbogen in eine funktionierende dreidimensionale Verpackung. Das ist im Grunde wie ein Schnittmuster für eine Schachtel, nur mit der zusätzlichen Logik von Falz, Klebung und Belastung.
Zuerst wird der Bogen zugeschnitten, dann gerillt, danach gefalzt und schliesslich verklebt. Jede dieser Bewegungen folgt der Geometrie des Stanzrisses, nicht dem visuellen Eindruck des Artworks. Genau deshalb kann ein Motiv auf dem Bildschirm korrekt wirken und trotzdem in der Produktion scheitern, wenn die Konstruktion nicht passt.
Die Position der Klebelaschen, der Abstand zwischen Schnitt- und Rillinie und die Laufrichtung des Kartons entscheiden mit darüber, ob die Verpackung sauber aufgerichtet werden kann und ihre Form hält. Auch die spätere Rissanfälligkeit hängt an dieser Geometrie, nicht nur an der Gestaltung. Für eine vertiefte Sicht auf die Schachtelperspektive hilft auch der Zusammenhang mit Faltschachtel-Konstruktionen.
Was in der Praxis oft falsch läuft
Der häufigste Sortierfehler ist simpel, aber teuer. Ein bestehendes Artwork wird auf eine alte Kontur gesetzt, ohne die Rilllogik neu zu prüfen, und schon verschiebt sich die Funktion der gesamten Verpackung.
Die Stanzkontur ist deshalb Schnittmuster und Bauanleitung zugleich. Wer nur das Bild austauscht, aber die technische Grundlage unverändert übernimmt, riskiert sichtbare Fehler an Laschen, Falzen und Klebungen.
Anforderungen an Software, Datei und Konstruktion
Arbeitsumgebung und Dateilogik
Die technische Stanzriss-Datei gehört in eine vektorbasierte Grafik- oder CAD-Umgebung, nicht in eine Rasterdatei. Linien müssen als technische Pfade vorliegen, damit sie sich eindeutig von Bildobjekten unterscheiden lassen.
Für die Übergabe zählt weniger der Programmname als die Klarheit der Daten. Eine saubere Datei trennt Konstruktion, Druckbild und Hilfselemente, damit die Druckerei nicht interpretieren muss, was technisch gemeint ist.
Massen, Formate und Validierung
Stanzbogenformate liegen je nach Anlage im Bereich von rund 2.050 × 1.240 mm, materialabhängige Verarbeitungsgrenzen reichen bis etwa 2.000 g/m². Genau an diesem Punkt zeigt sich die Ursache-Wirkungs-Matrix in der Praxis, weil jede Konstruktion an Maschine und Material abgestimmt werden muss. Eine Übersicht der Prozessgrenzen beim Stanzen von Kartonverpackungen findet sich in diesen Prozessgrenzen beim Stanzen von Kartonverpackungen.
Checkliste für die Produktionsübergabe
- Datei klar benennen: Der Stanzriss muss als technische Ebene erkennbar sein, damit die Produktion ihn nicht mit Artwork verwechselt.
- Schnitt und Falz trennen: Jede Funktion braucht ihre eigene Logik, sonst entstehen falsche Bearbeitungsschritte.
- Klebezonen freihalten: Auf Klebeflächen dürfen keine Farben, Lacke oder irreführenden Elemente liegen.
- Massen mit Maschine abgleichen: Die Stanzbogenmasse müssen zum verfügbaren Format und zum geplanten Werkzeugsatz passen.
- Pflichtangaben mitdenken: Bei individualisierten Geschenk- und FMCG-Verpackungen müssen Produkt- und Nährwertangaben sowie Rückverfolgbarkeits-Codes bereits im Layout berücksichtigt werden.
Wer erst bei der Druckfreigabe merkt, dass ein Pflichttext auf eine Falz läuft, hat die Datei zu spät als Produktionsdokument behandelt.
Der technische Plan gehört als verbindliches Dokument in denselben Qualitätsprozess wie das Artwork. So sinkt das Risiko für Korrekturschleifen, Nachdrucke und Abstimmungen kurz vor der Produktion.
Für die Gesamtlogik von Verpackung und Sortiment passt auch der Blick auf Verpackungsarchitektur und Systemdenken.
Warum Stanzrisse entstehen und wie man sie diagnostiziert
Die Ursache-Wirkungs-Matrix
Ein Stanzriss entsteht in der Produktion meist nicht durch einen einzelnen Fehler, sondern durch das Zusammenwirken von Material, Werkzeug und Prozess. Die Diagnose wird deutlich präziser, wenn Position des Risses, Zeitpunkt seines Auftretens, Faserrichtung, Feuchte und Kartonsorte systematisch zusammen betrachtet werden.
| Beobachtung | Wahrscheinliche Richtung der Diagnose |
|---|---|
| Riss nur in einer Laufrichtung | Anisotrope Fasereigenschaften |
| Riss erst nach Lackierung oder Kaschierung | Veränderte Biegesteifigkeit oder Haftung |
| Riss bereits beim ersten Falz bei Raumklima | Rillregel oder Werkzeuggeometrie |
| Riss an der Innenseite der Falzung | Rillgeometrie, Faserrichtung oder lokale Kompression |
| Riss an Laschen oder Klebestellen | Kombination aus Material, Belastung und Verarbeitung |
Materialgrenzen richtig einordnen
Industrielle Stanzen verarbeiten in der Schweiz je nach Anlage Karton und Vollpappe bis etwa 2,5 mm beziehungsweise rund 1.400 g/m² sowie Wellpappe bis etwa 5 mm. Grösser ausgelegte Stanzautomaten reichen materialabhängig bis ungefähr 5 mm Vollpappe und 7,5 mm Wellpappe. Die Grenze der Maschine ist damit nie nur eine theoretische Zahl, sondern Teil der Fehlersuche.
Wie die Diagnose sauber läuft
- Position prüfen: Liegt der Riss an der Falz, an einer Lasche oder nahe einer Schnittkante?
- Zeitpunkt festhalten: Tritt er beim ersten Falz, nach der Veredelung oder erst nach Belastung auf?
- Faserrichtung dokumentieren: Der Verlauf der Fasern beeinflusst, wie das Material auf Biegung reagiert.
- Feuchtebedingungen notieren: Raumklima, Lagerung und Produktionsfeuchte verändern das Verhalten des Kartons.
- Kartonsorte sichern: Die Materialwahl muss mit dem Werkzeug und der geplanten Belastung zusammenpassen.
Ein Stanzmuster, ein maschineller Faltlauf und ein Belastungstest mit befüllter Schachtel liefern die belastbarste Einschätzung. Reine Sichtkontrollen reichen nicht, weil ein Schaden im Produktionsraum noch nicht sichtbar sein kann und erst bei Transport oder Lagerung auftritt.
Stanzriss, Recyclingfähigkeit und die Verordnung ab 2027
Der Zielkonflikt wird sichtbarer
Die Schweiz hat 2024 insgesamt 6,038 Millionen Tonnen Siedlungsabfälle verursacht, davon wurden 3,127 Millionen Tonnen separat gesammelt und dem Recycling zugeführt. Das entspricht 344 Kilogramm pro Person und einer Recyclingquote von rund 52 Prozent. Die Abfallstatistik zeigt, wie relevant Entsorgungsfähigkeit für Verpackungsentscheidungen geworden ist.
Ab dem 1. Januar 2027 soll in der Schweiz eine neue Verpackungsverordnung für alle Verpackungstypen und Materialien gelten. Gleichzeitig ist heute noch keine allgemeine, umfassende Verpackungsverordnung für alle Materialien in Kraft. Das Bundesamt für Umwelt beschreibt diesen regulatorischen Übergang.
Weniger Material ist nicht automatisch besser
Die naheliegende Annahme, dass weniger Material automatisch nachhaltiger sei, greift zu kurz. Wenn eine materialreduzierte Verpackung zu früh einreisst, entstehen Ausschuss, Retouren, Produktverlust und zusätzliche Verpackungsproduktion. Die Folge ist oft eine schlechtere Gesamtbilanz, obwohl die Konstruktion auf dem Papier schlanker wirkt.
Eine belastbare Entscheidung braucht deshalb drei Prüfungen gleichzeitig. Erstens die Recyclingfähigkeit, zweitens die mechanische Belastbarkeit, drittens die kontrollierte Öffnung. Nur wenn alle drei Ebenen zusammenpassen, entsteht eine Verpackung, die im Schweizer Markt sowohl technisch als auch regulatorisch trägt.
Was in der Freigabe wirklich zählen sollte
- Materialeinsatz gegen Stabilität abwägen: Eine schlankere Konstruktion muss ihre Funktion im echten Transport und im Regal beweisen.
- Kontrollierte Öffnung definieren: Die Verpackung darf sich nicht ungewollt an Falzen oder Laschen öffnen.
- Entsorgungslogik mitdenken: Materialkombinationen, Beschichtungen und Klebstoffe beeinflussen die spätere Zuordnung im Abfallstrom.
- Testbedingungen realistisch halten: Lagerung, Handling und Transport sind Teil der Funktion, nicht nur Nebengeräusche.
Der sauberste Weg ist ein kombinierter Validierungsstandard. Wer Recyclingfähigkeit und Rissfestigkeit getrennt behandelt, verpasst den eigentlichen Zielkonflikt. Genau an dieser Schnittstelle liegt für Schweizer FMCG-Verpackungen ab 2027 der grösste Entwicklungsbedarf. Für den regulatorischen Rahmen lohnt auch der Blick auf Verpackungsverordnung und Materiallogik.
Best Practices und häufige Fehler im FMCG-Alltag
Was sich in der Produktion bewährt
Ein Stanzriss funktioniert im Alltag nur dann zuverlässig, wenn die Konstruktion für das Material gebaut wurde und nicht umgekehrt. Rilllinien sollten nicht unnötig nahe an Schnittkanten liegen, die Laufrichtung des Kartons muss dokumentiert sein, und Falztests gehören bei kaschierten oder lackierten Oberflächen unter Produktionsbedingungen durchgeführt.
Ein sauberer Stanzriss ist kein Design-Detail, sondern eine Freigabeentscheidung.
Bei Retail- und FMCG-Verpackungen ist die Unterscheidung zwischen gewolltem Aufreissstreifen und ungewolltem Riss an Laschen oder Klebestellen zentral. Beides sieht auf den ersten Blick ähnlich aus, hat aber eine völlig andere Ursache und Konsequenz.
Was oft schiefgeht
Ein häufiger Fehler ist die Annahme, dass ein Riss automatisch ein Beleg für schlechtes Verpackungsdesign sei. Das stimmt nicht. Ein Stanzriss kann erst nach Lagerung oder Transport sichtbar werden und muss deshalb mit reproduzierbaren Belastungstests bewertet werden.
Auch die Verpackungsverordnung für Getränkeverpackungen zeigt, dass Material allein nie das ganze Bild liefert. Bei Glas, Aluminium und PET verlangt die Schweizer Getränkeverpackungsverordnung eine Verwertungsquote von 75 Prozent; 2024 erreichte Glas 100 Prozent, Getränkedosen 90 Prozent und PET-Getränkeflaschen 84 Prozent. Die Bandbreite macht sichtbar, wie stark Sammelsystem und reale Ausgestaltung zählen.
Mini-Checkliste vor Serienstart
- Stanzmuster prüfen: Vor der Serie muss ein echtes Muster vorliegen, nicht nur ein PDF.
- Faltlauf maschinell testen: Der Aufrichtprozess sollte unter Produktionsbedingungen laufen.
- Belastungstest mit Füllung machen: Nur die befüllte Schachtel zeigt die reale Stabilität.
- Reklamationsbild einordnen: Riss, Falzbruch und Transportschaden sind nicht dasselbe.
- Freigabe dokumentieren: Die Kombination aus Muster, Material und Prüfkriterium gehört archiviert.
Wer Verpackungen im Schweizer FMCG-Alltag steuert, gewinnt mit dieser Disziplin deutlich mehr als nur technische Sicherheit. Die Produktion wird ruhiger, die Freigaben werden klarer, und die Verpackung funktioniert dort, wo sie am Ende zählt, am Regal, im Transport und bei der Öffnung durch die Kundschaft.
Echt AG entwickelt Verpackungssysteme und Markendesigns für Konsumgüter, die am Regal und im Shop in Sekunden wirken müssen. Wer einen Stanzriss, ein Rebranding oder eine neue Verpackungsarchitektur sauber mit Markenwirkung und Produktionslogik verbinden will, findet bei Echt AG einen spezialisierten Partner für die nächste Freigabe.